Teknoloji
Mitsubishi MELSEC PLC'den veri toplama: Q, iQ-R ve FX serileri
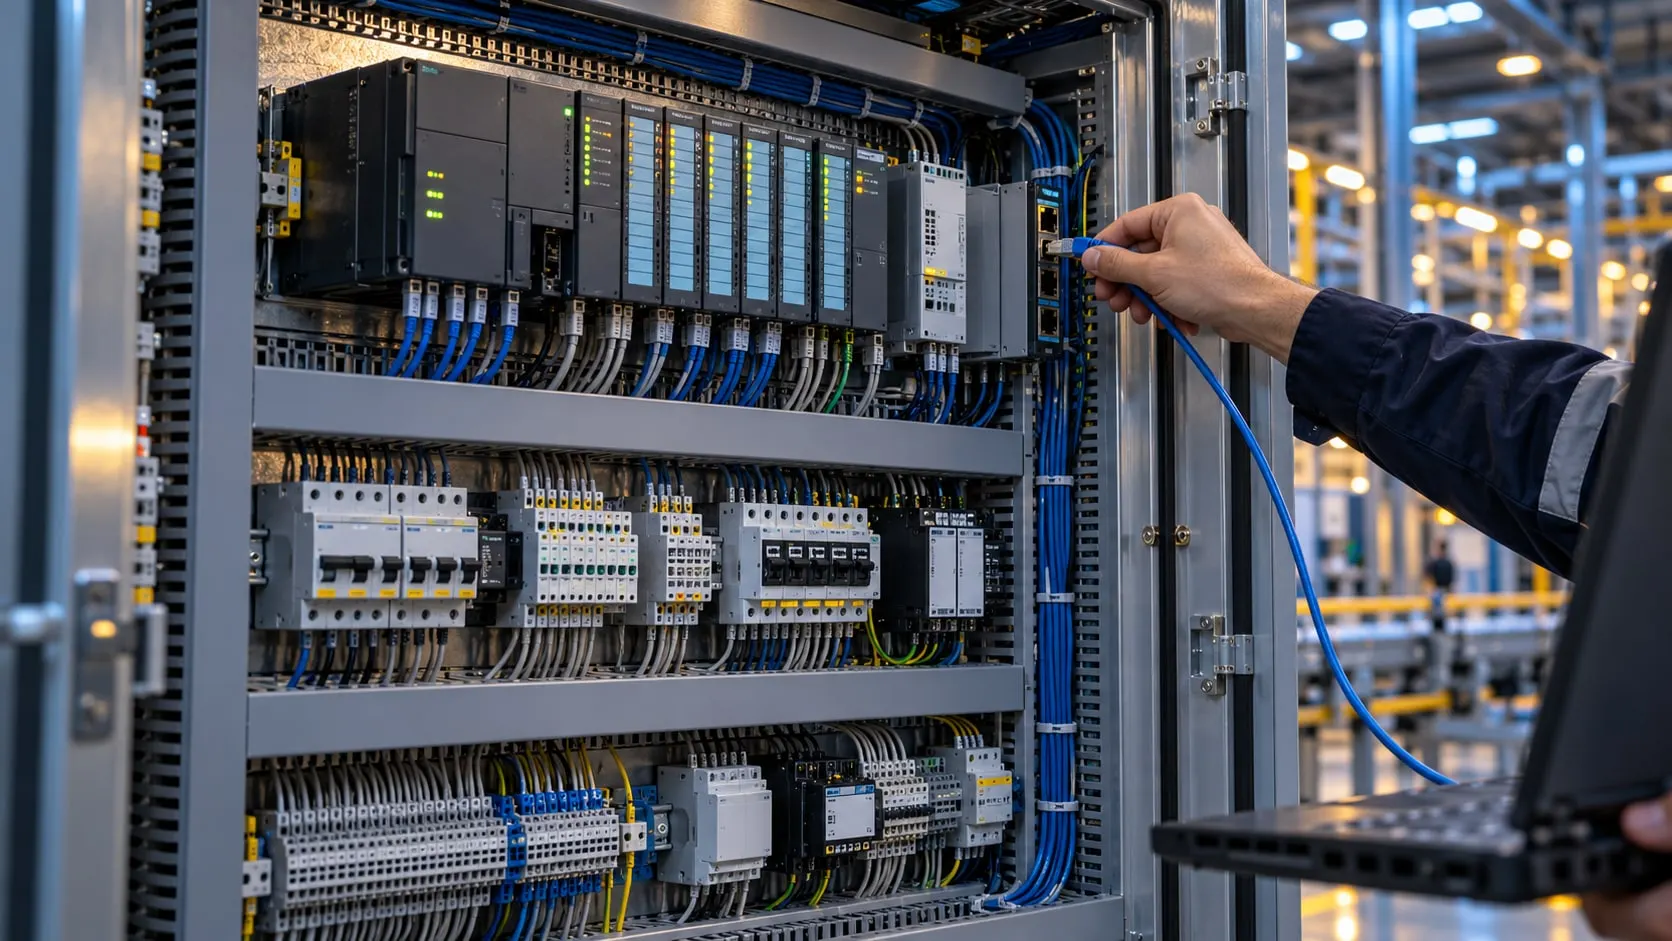
Mitsubishi MELSEC PLC’lerdeki D register’larından, M bitlerinden ve X/Y giriş-çıkış alanlarından veri topluyoruz. Okunan değerleri Proxus üzerinden üretim takip, OEE ve diğer üst sistemlere aktarıyoruz.
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
Mitsubishi PLC’den veri okuma, MELSEC serilerindeki D register, M bit, X giriş ve Y çıkış adreslerinin uygun haberleşme protokolüyle okunmasıdır. Q, iQ-R ve FX5 serilerinde MC protokolü veya SLMP kullanılabilir. Bağlantı imkânı CPU modeline, Ethernet arayüzüne ve haberleşme ayarlarına bağlıdır.
VOLSOFT PLC programlamaz. Okumanın açılması için PLC parametrelerinde bir MC/SLMP bağlantısının tanımlanması gerekir; bunu tesisin otomasyon ekibi GX Works üzerinden yapar, biz gerekenleri yazılı olarak iletiriz. Sonrasında okunacak cihaz adreslerini belirler ve okumayı Proxus üzerinde devreye alırız.
Plastik enjeksiyon ve paketleme hatlarında eski Mitsubishi kontrolörler sık görülür. A serisi için 1E çerçevesi, FX serisi için de seri bağlantının bir seri cihaz sunucusuyla TCP'ye taşındığı protokoller vardır.
Ne yapıyoruz
Mitsubishi PLC veri toplama
-
MC protokolü
Q, iQ-R ve FX5 serilerini binary ya da ASCII MC protokolüyle okuruz; iQ-R için ayrı bir MC R varyantı vardır. Port, PLC'de açılan bağlantıya göre girilir.
-
Eski seriler
A serisi için A1E, seri bağlantılı FX'ler için FX Links ve FX Serial over TCP protokolleri kullanılır. Seri hatlar bir seri cihaz sunucusu üzerinden TCP'ye taşınır.
-
Mitsubishi PLC adresleri ve veri tipleri
D, W ve R gibi word alanları ile M, X, Y ve B bit adresleri üzerinden veri okunur. INT, DINT ve REAL gibi değerlerin yorumlanmasında register sayısı, veri tipi ve word sırası kontrol edilir. 32 bit değerlerin birleştirilmesi PLC programındaki veri tanımına göre yapılır.
-
PLC ayarları otomasyon ekibinde
MC bağlantısının açılması bir PLC parametre değişikliğidir. Gereksinimi tanımlarız; değişikliği tesisin otomasyon ekibi yapar ve onaylar.
-
Salt-okuma
Varsayılan olarak yalnızca okuruz. Reçete gönderimi gibi bir yazma ihtiyacı varsa, adresler ve onay akışı ayrıca tasarlanır.
Proje nasıl ilerler
Saha keşfinden devreye almaya proje süreci
- 01
Seri ve modül tespiti
Her makinede PLC serisini, Ethernet modülünü ya da dahili portu ve seri bağlantılı eski kontrolörleri tespit ederiz.
- 02
Bağlantı gereksinimi
MC/SLMP bağlantısı için gereken port ve parametreleri otomasyon ekibine iletir, değişikliğin planlanmasını birlikte yaparız.
- 03
Adres listesi
Sayaç, durum ve alarm bilgilerinin hangi D ve M adreslerinde tutulduğunu çıkarır, veri tipleriyle listeleriz.
- 04
Devreye alma
Okumayı Proxus Edge'de başlatır, değerleri operatör panelinden doğrular ve OEE, duruş ve raporlama ekranlarına bağlarız.
Proxus ile
Proxus’un Mitsubishi MELSEC sürücüsü MC, MC ASCII, MC R, A1E ve desteklenen FX haberleşme yöntemleriyle veri okuyabilir. Sürücü Edge Gateway üzerinde çalışır. Bir makine için hazırlanan bağlantı ve adres profili, aynı PLC ve veri yapısını kullanan diğer makinelere uyarlanabilir.
Proxus, VOLSOFT ekibinin geliştirdiği endüstriyel veri platformudur.
Sıkça sorulan sorular
Merak edilenler
Mitsubishi PLC'den veri nasıl okunur?
Mitsubishi MELSEC PLC'lerden veri, Ethernet üzerinden MC (SLMP) protokolüyle okunur. Bunun için PLC parametrelerinde bir MC bağlantısının açılması gerekir; okuma D, M, X ve Y gibi cihaz adresleri üzerinden yapılır.
MC protokolü nedir?
MC protokolü, Mitsubishi'nin MELSEC PLC'lerin cihaz belleğine Ethernet ya da seri hat üzerinden erişmek için tanımladığı haberleşme protokolüdür. Binary ve ASCII biçimleri vardır; Q, iQ-R ve FX5 serilerinde yaygın olarak kullanılır.
Eski FX PLC'lerden veri alınabilir mi?
Evet. Seri bağlantılı FX kontrolörler, seri hattı TCP'ye taşıyan bir seri cihaz sunucusu üzerinden FX Links ya da FX Serial protokolüyle okunur. Proxus seri portu doğrudan açmaz.
PLC programında değişiklik yapıyor musunuz?
Hayır, PLC programına dokunmayız. MC bağlantısının açılması bir parametre ayarıdır; gereksinimi biz tanımlarız, değişikliği tesisin otomasyon ekibi yapar.
İlgili sayfalar
İlgili hizmetler ve çözümler
- Hizmet Makine Veri Toplama PLC, CNC ve robotlardan kontrol programına dokunmadan, salt-okuma ile üretim verisi toplama. İnceleyin →
- Çözüm Kalıp Takip Sistemi Makineden otomatik baskı sayısı, kalıp-makine eşleşmesi ve baskıya göre kalıp bakımı. İnceleyin →
- Çözüm Makine Duruş Takibi Duruşları otomatik algılama, neden kodları, Pareto ve MTBF/MTTR raporları. İnceleyin →
- Sektör Plastik enjeksiyon Enjeksiyon makinelerinde çevrim süresi, kalıp değişimi, fire ve OEE takibi. İnceleyin →
- Sektör Otomotiv ve yan sanayi Pres, kaynak ve montaj hatlarında veri toplama, IATF 16949 izlenebilirliği ve OEE. İnceleyin →
Sonraki adım
Üretim verilerinizi nasıl değerlendirebileceğimizi konuşalım.
Tesisinizi, makinelerinizi ve hedefinizi anlatın. Entegrasyon mühendislerimizle görüşerek projenizin kapsamını birlikte belirleyin.