Sektör
Plastik enjeksiyonda makine verisi, kalıp takibi ve üretim izleme
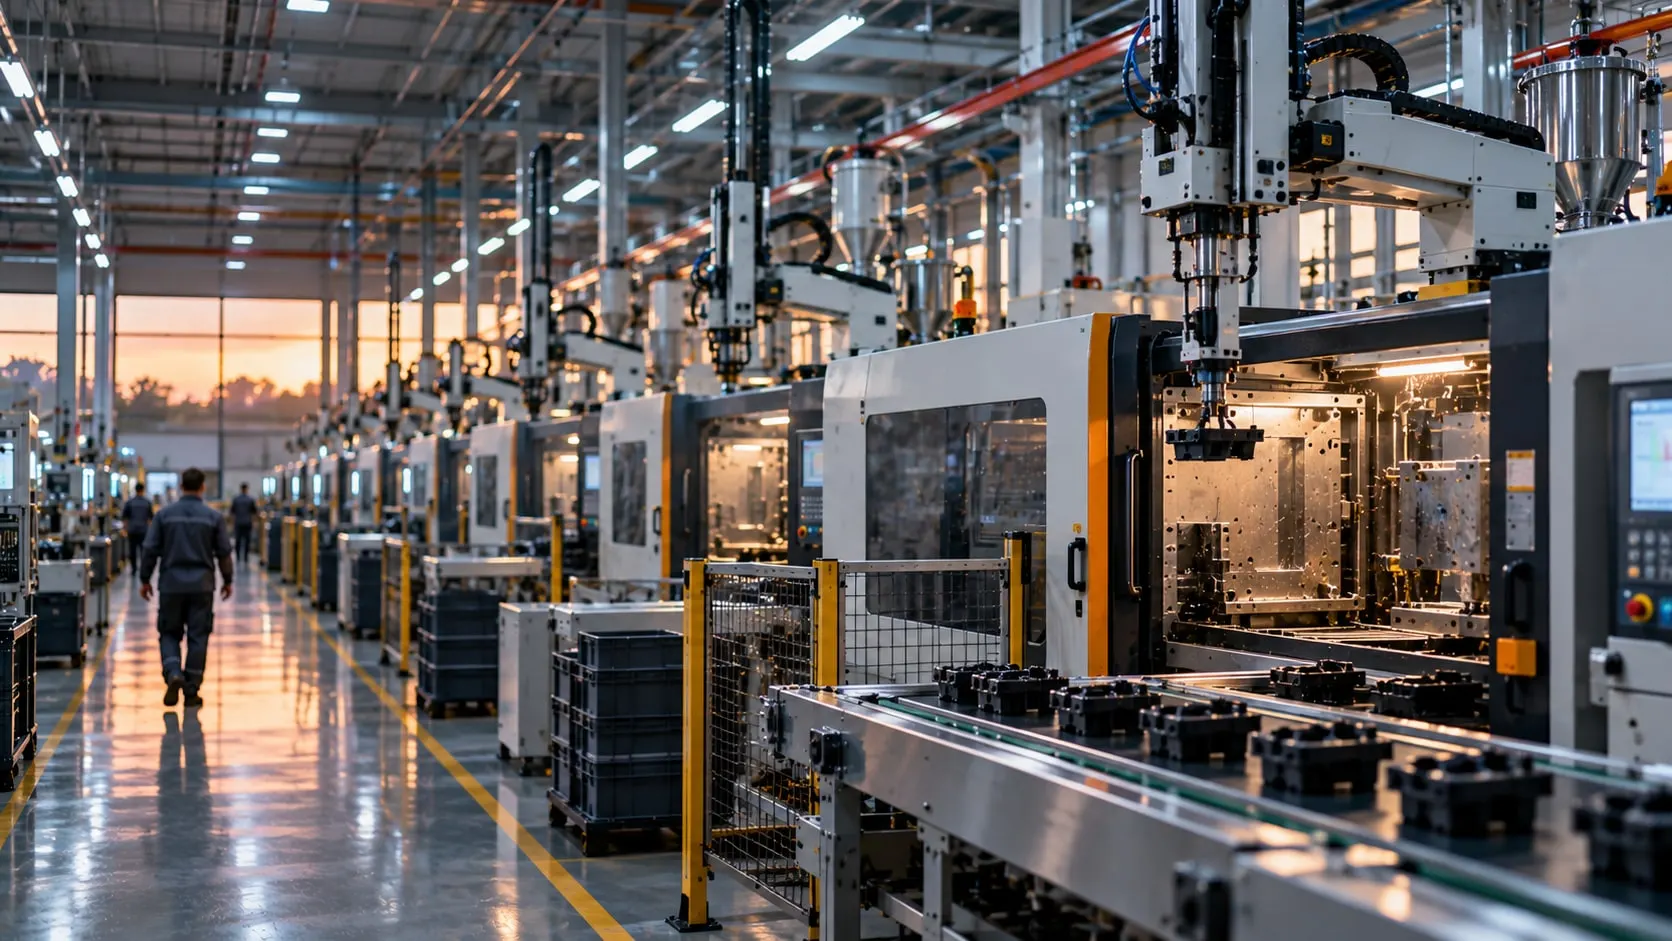
Farklı marka ve yaştaki enjeksiyon makinelerinden çevrim süresini, baskı adedini, proses parametrelerini ve duruşları alır; kalıp ve iş emri bazında anlamlı hale getiririz.
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
Plastik enjeksiyonda üretim kayıplarının önemli nedenleri arasında uzayan çevrim süreleri, kalıp değişiminde geçen zaman, plansız duruşlar ve doğru kaydedilmeyen fire miktarları bulunur. Makine parkı genellikle karışıktır: yeni makinelerde Euromap 77 ya da OPC UA vardır, eskilerde yalnızca kontrolörün kendi arayüzü ya da birkaç dijital sinyal.
VOLSOFT, farklı marka ve modeldeki plastik enjeksiyon makinelerini ortak bir üretim takip sisteminde birleştirir. Makinenin desteklediği arayüze göre EUROMAP 77, OPC UA, EUROMAP 63 veya mevcut çevrim sinyallerinden veri alınabilir. Toplanan üretim bilgileri iş emri, kalıp ve ürün bazında takip edilir.
Böylece teorik ve gerçekleşen çevrim süresi, göz sayısı, kalıp değişim süresi, duruş nedenleri ve fire aynı ekranda görülür; kalıp baskı sayacı bakım planına bağlanır ve üretim adedi ERP'ye otomatik bildirilir. Altyapı her projede Proxus'tur.
Ne yapıyoruz
Plastik enjeksiyon
-
Çevrim süresi ve baskı adedi
Makineden alınabilen çevrim bilgisi, kalıp ve ürün için tanımlanan standart çevrim süresiyle karşılaştırılır. Üretim adedi hesaplanırken kalıbın aktif göz sayısı, eksik baskılar ve fire kayıtları dikkate alınır.
-
Kalıp değişimi ve kalıp takibi
Kalıp değişiminin başlangıcı, bitişi ve ilk onaylı parçası kaydedilir. Kalıp bazında baskı sayacı tutulur ve bakım periyoduna bağlanır.
-
Proses parametreleri
Makinenin erişime açtığı enjeksiyon basıncı, ütüleme süresi, kovan sıcaklıkları, kalıp sıcaklığı ve dozaj verileri toplanır. Yeterli veri mevcutsa değerler baskı bazında izlenir ve tanımlanan sınırların dışındaki çevrimler işaretlenir.
-
Duruş, fire ve hurda
Duruşlar makine sinyalinden otomatik açılır, nedeni operatör panelinden seçilir. Fire ve hurda iş emrine yazılır, vardiya raporuna otomatik yansır.
-
Yardımcı ekipman verisi
Kurutucu, termoregülatör, chiller ve besleme ünitelerinden gelen değerler aynı makine kaydına eklenir.
-
ERP'ye üretim bildirimi
ERP entegrasyonuyla iş emirleri üretim takip sistemine alınabilir. Üretim adedi ve fire bilgileri ERP’ye aktarılır; hammadde tüketimi ise mevcut tartım, dozajlama veya malzeme kayıtlarına göre izlenebilir.
Çalıştığımız prosesler
Plastik enjeksiyon sahasında veri nerede doğar
- Enjeksiyon makineleri
- Kalıp değişimi (SMED)
- Kalıp bakım ve baskı sayacı
- Hammadde kurutma ve besleme
- Termoregülatör ve chiller
- Şişirme (blow molding) makineleri
- Ekstrüzyon hatları
- Robotlu parça alma ve paketleme
- Hammadde ve masterbatch dozajlama
Proje nasıl ilerler
Saha keşfinden devreye almaya proje süreci
- 01
Makine parkı envanteri
Her makinenin markası, kontrolörü, Euromap 77 / OPC UA desteği ve ağ durumu çıkarılır. Hangi makineden hangi yöntemle veri alınacağı burada belirlenir.
- 02
Kalıp ve ürün ana verisi
Kalıp, göz sayısı, standart çevrim süresi ve ürün eşleşmeleri ERP'den ya da mevcut listelerden alınarak veri modeline yüklenir.
- 03
Pilot ve devreye alma
Önce birkaç makinede veri toplama, duruş takibi ve operatör paneli devreye alınır. Ölçülen çevrim süreleri sahadaki gerçekle karşılaştırılarak doğrulanır.
- 04
Tüm park ve ERP entegrasyonu
Kalan makineler eklenir, iş emri ve üretim bildirimi ERP ile bağlanır. Planlama, kalıphane ve kalite ekipleri eğitilir.
Proxus ile
Proxus, enjeksiyon makinelerinden OPC UA ve PLC sürücüleriyle gelen veriyi toplar, çevrim ve duruş olaylarını sahada işler ve OEE hesaplamasını kalıp ve iş emri bağlamıyla yapar.
Proxus, VOLSOFT ekibinin geliştirdiği endüstriyel veri platformudur.
Sıkça sorulan sorular
Merak edilenler
Enjeksiyon makinesinden veri nasıl alınır?
Yeni makinelerde Euromap 77 (OPC UA tabanlı) arayüzü ya da makinenin OPC UA sunucusu kullanılır. Eski makinelerde Euromap 63 dosya arayüzü, kontrolör PLC'si ya da en azından çevrim ve alarm sinyali okunur. Hangi yöntemin kullanılacağı makine envanterinde belirlenir.
Kalıp takip sistemi ne işe yarar?
Kalıp takip sistemi her kalıbın hangi makinede çalıştığını, baskı sayısını, değişim sürelerini ve bakım durumunu kayıt altına alır. Bakım periyodu baskı sayısına bağlanır ve kalıp geçmişi tek yerden görülür.
Farklı marka enjeksiyon makineleri aynı sisteme bağlanabilir mi?
Evet. Her makine kendi arayüzüyle bağlanır, ama veri ortak bir modele dönüştürülür. Böylece çevrim süresi, duruş ve OEE farklı markalarda aynı tanımla karşılaştırılır.
Çevrim süresi takibi fireyi nasıl azaltır?
Çevrim süresi ve proses parametreleri baskı bazında kaydedildiğinde sapmanın hangi kalıpta, hangi vardiyada ve hangi parametreyle başladığı görülür. Kalite ekibi fireyi tahmine değil kayda dayanarak analiz eder.
Plastik enjeksiyon için üretim takip sistemi ne kadar sürede kurulur?
Süre makine sayısına, makinelerin arayüzlerine ve ERP entegrasyonunun kapsamına bağlıdır. Genellikle birkaç makinelik bir pilotla başlanır; kapsam keşif görüşmesinde netleşir.
İlgili sayfalar
İlgili hizmetler ve çözümler
- Çözüm Kalıp Takip Sistemi Makineden otomatik baskı sayısı, kalıp-makine eşleşmesi ve baskıya göre kalıp bakımı. İnceleyin →
- Çözüm Üretim İzleme ve Yönetim Sistemi PLC'den otomatik veriyle OEE, duruş, vardiya ve iş emri takibi yapan üretim takip sistemi. İnceleyin →
- Teknoloji OPC UA entegrasyonu OPC UA sunucularına güvenlik modu ve sertifikayla bağlanma, düğüm seçimi ve veri modeli. İnceleyin →
- Hizmet MES ve OEE Kurulumu Makine verisinden otomatik OEE, duruş takibi, iş emri ve vardiya raporu veren üretim takip sistemi. İnceleyin →
- Çözüm Makine Duruş Takibi Duruşları otomatik algılama, neden kodları, Pareto ve MTBF/MTTR raporları. İnceleyin →
Sonraki adım
Üretim verilerinizi nasıl değerlendirebileceğimizi konuşalım.
Tesisinizi, makinelerinizi ve hedefinizi anlatın. Entegrasyon mühendislerimizle görüşerek projenizin kapsamını birlikte belirleyin.