Sektör
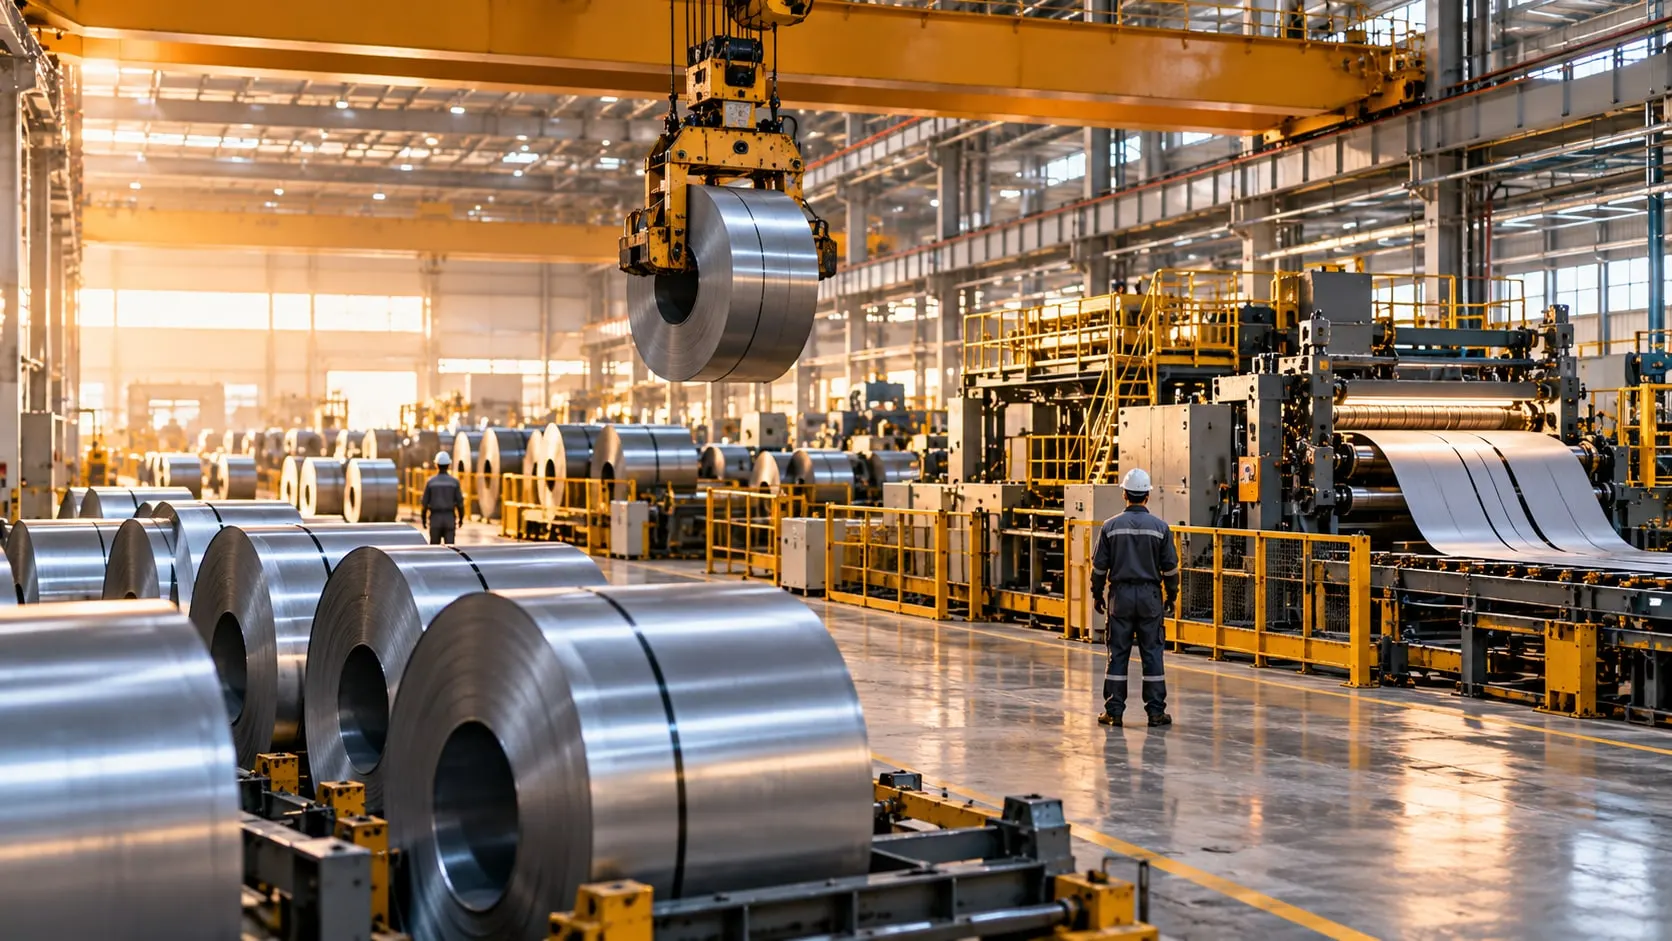
Metal işleme ve çelik üretiminde üretim takibi
Dilme, boy kesme, hadde ve boru hatlarından hız, metraj, tartım ve duruş verisini alır; bobin bazında izlenebilirlik ve enerji tüketimiyle birlikte raporlarız.
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
Metal işleme tesislerinde bobin, sac levha ve paketlerin takibi; üretim miktarı, tartım ve fire kontrolü açısından önemlidir. Bobin değişimi, bıçak ayarı, hat duruşları ve kenar firesi üretim kayıplarına yol açabilir. Hat PLC’sindeki metraj, kantardaki ağırlık ve ERP’deki iş emri bilgileri çoğu tesiste ayrı sistemlerde tutulur.
VOLSOFT, dilme, boy kesme ve hadde hatlarındaki mevcut PLC ve sürücülerden hat hızı, metraj, şerit gerginliği, duruş ve alarm verilerini toplar. Kantar verileriyle birlikte bu bilgiler giriş bobini, çıkış bobini veya paket ve iş emriyle eşleştirilir.
Böylece hangi bobinden hangi paketlerin çıktığı, ne kadar fire verildiği ve hattın ne kadar enerji harcadığı aynı kayıtta görülür. Ağır sanayide enerji yükü yüksek olduğu için enerji izleme çoğu projenin parçasıdır. Altyapı her zaman Proxus'tur.
Ne yapıyoruz
Metal ve çelik
-
Bobin ve paket izlenebilirliği
Giriş bobininin numarası, kalitesi ve ağırlığı ile çıkış paketleri ve şeritler eşleştirilir. Etiket ve tartım verisi iş emrine bağlanır.
-
Hat hızı, metraj ve duruşlar
Dilme, boy kesme ve hadde hatlarında hız, metraj ve duruşlar PLC'den alınır. Bobin değişimi, bıçak ve merdane ayarı ayrı duruş nedeni olarak izlenir.
-
Tartım ve fire
Giriş bobini ve çıkış ürünlerinin tartım bilgileri karşılaştırılarak malzeme dengesi izlenir. Kenar firesi, baş-son kesimleri ve hurda miktarları, mevcut ölçüm ve üretim kayıtlarının yeterliliğine göre iş emri bazında hesaplanabilir.
-
Enerji tüketimi
Hat, fırın ve kompresör bazında elektrik ve doğalgaz tüketimi ölçülür, ton başına enerji raporlanır.
-
Durum izleme
Ana motor, redüktör ve hidrolik ünitelerde akım, sıcaklık ve titreşim verisi izlenerek bakım ekibine erken uyarı verilir.
Çalıştığımız prosesler
Metal ve çelik sahasında veri nerede doğar
- Bobin dilme hatları
- Boy kesme (CTL) hatları
- Sıcak ve soğuk haddeleme
- Kaynaklı boru ve profil hatları
- Tel çekme
- Isıl işlem ve tavlama fırınları
- Galvaniz ve kaplama hatları
- Kantar ve bobin tartımı
- Lazer ve plazma kesim
Proje nasıl ilerler
Saha keşfinden devreye almaya proje süreci
- 01
Hat ve tartım noktaları keşfi
Hat PLC'leri, sürücüler, kantarlar ve etiket yazıcıları yerinde incelenir; bobin numarasının hangi noktalarda okunacağı belirlenir.
- 02
Pilot hat
Bir dilme ya da boy kesme hattında veri toplama, duruş takibi ve bobin kaydı devreye alınır.
- 03
Enerji ve durum izleme
Enerji analizörleri ve kritik ekipman sensörleri aynı veri modeline eklenir.
- 04
ERP entegrasyonu ve yaygınlaştırma
Bobin girişi, iş emri ve üretim bildirimi ERP ile bağlanır; diğer hatlar eklenir.
Proxus ile
Proxus’un Edge Gateway bileşeni; mevcut hat PLC’lerinden, kantarlardan ve enerji analizörlerinden veri toplar. Üretim, tartım ve enerji verileri bobin ve iş emri bazında ilişkilendirilir. Bağlantı kesintilerinde yerel veri saklama ve bağlantı yeniden kurulduğunda aktarım desteklenir.
Proxus, VOLSOFT ekibinin geliştirdiği endüstriyel veri platformudur.
Sıkça sorulan sorular
Merak edilenler
Dilme ve boy kesme hatlarında bobin takibi nasıl yapılır?
Bobin takibi, giriş bobininin numarası ve ağırlığı ile çıkan şerit ve paketlerin aynı iş emri kaydında eşleştirilmesiyle yapılır. Hat PLC'sinden metraj ve duruş, kantardan ağırlık alınır. Böylece her paketin kaynağı ve fire miktarı kayıtla bilinir.
Hadde ve boru hatlarından veri almak için PLC'ye müdahale gerekir mi?
Çoğu durumda gerekmez. Veriler mevcut PLC ve sürücülerden salt-okuma ile alınır. Eksik bir sinyal gerekirse değişiklik tesisin otomasyon ekibiyle birlikte planlanır.
Kantar verisi üretim sistemine bağlanabilir mi?
Evet. Kantar ve terazilerin haberleşme çıkışları okunur ve ağırlık bilgisi ilgili bobin, paket ve iş emrine yazılır. Elle tartım fişi girişine gerek kalmaz.
Metal sektöründe enerji izleme neden önemlidir?
Haddeleme, ısıl işlem ve fırınlar yüksek enerji tükettiği için enerji, maliyetin önemli bir kalemidir. Hat ve ekipman bazında ölçüm yapıldığında ton başına enerji ve boşta çalışma tüketimi görünür hale gelir ve ISO 50001 çalışmalarına veri sağlar.
Metal işleme tesisinde proje ne kadar sürer?
Süre hat sayısına, tartım noktalarına ve ERP entegrasyonunun kapsamına bağlıdır. Genellikle tek bir hatla pilot yapılır; kapsam keşif görüşmesinde netleşir.
İlgili sayfalar
İlgili hizmetler ve çözümler
- Çözüm Enerji İzleme Sistemi Sayaç ve analizör verisiyle birim ürün başına enerji, ISO 50001 göstergeleri ve raporlar. İnceleyin →
- Çözüm Üretim İzleme ve Yönetim Sistemi PLC'den otomatik veriyle OEE, duruş, vardiya ve iş emri takibi yapan üretim takip sistemi. İnceleyin →
- Hizmet Edge Computing Makineye yakın veri işleme, ağ kesintisinde tamponlama ve sahada çalışan kurallar. İnceleyin →
- Çözüm Kestirimci Bakım Titreşim, sıcaklık ve akım verisiyle durum izleme, anomali alarmları ve bakım entegrasyonu. İnceleyin →
- Hizmet ERP–MES Entegrasyonu SAP, Logo, Netsis, Mikro, Canias ve Dynamics ile iş emri ve üretim geri bildirimi entegrasyonu. İnceleyin →
Sonraki adım
Üretim verilerinizi nasıl değerlendirebileceğimizi konuşalım.
Tesisinizi, makinelerinizi ve hedefinizi anlatın. Entegrasyon mühendislerimizle görüşerek projenizin kapsamını birlikte belirleyin.