Çözüm
Kalıp Takip Sistemi ve Baskı Sayısı Takibi
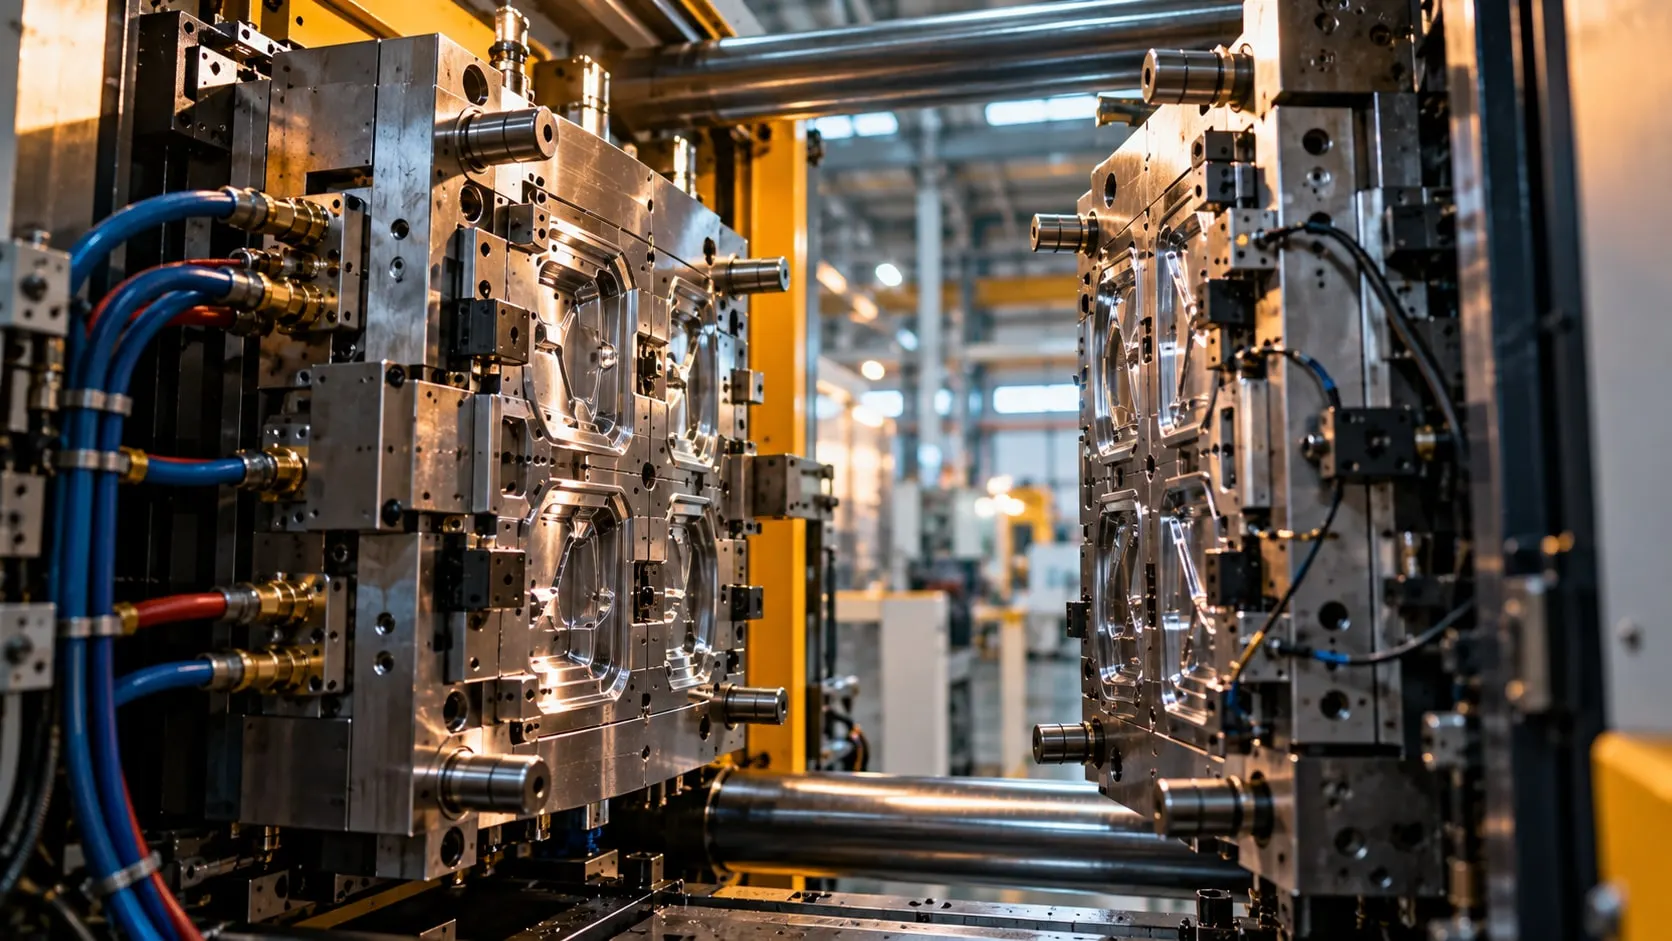
Her kalıbın hangi makinede, kaç baskı yaptığını makineden otomatik alan ve bakımı baskı sayısına göre planlayan kalıp takip sistemini kuruyoruz.
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
Kalıp takip sistemi, her kalıbın hangi makinede çalıştığını, kaç baskı yaptığını ve ne zaman bakıma girmesi gerektiğini otomatik izleyen yazılımdır. Plastik enjeksiyon, metal pres ve döküm tesislerinde kalıp en pahalı varlıklardan biridir, ama baskı sayısı çoğu zaman kalıp takip formuna elle yazılır. Kalıp farklı bir makineye taşındığında baskı sayıları ayrı kayıtlarda kalabilir ve toplam kullanım doğru takip edilemeyebilir. Bu durum kalıp bakımının gereğinden erken veya geç yapılmasına, çapak ve ölçü hatalarının geç fark edilmesine yol açabilir.
VOLSOFT baskı ve çevrim verisini doğrudan makineden alır. Enjeksiyon makinelerinde kontrolör arayüzü, OPC UA ya da Euromap tabanlı arayüzler, preslerde PLC sayaçları kullanılır. Hangi kalıbın bağlı olduğu makinedeki kalıp numarasından, operatör panelinden ya da barkod/RFID okumadan alınır.
Kalıp verisi üretim takip sistemiyle aynı Proxus altyapısında tutulduğu için kalıp bazında OEE, çevrim süresi ve hurda oranı da görülür.
Ne yapıyoruz
Kalıp Takip Sistemi
-
Otomatik baskı sayacı
Makineden alınan baskı veya çevrim sayısı, doğrulanmış kalıp-makine eşleşmesine göre ilgili kalıbın toplam kullanım kaydına eklenir. Kalıp başka makineye taşındığında toplam sayaç kalıpla birlikte gider.
-
Kalıp-makine eşleşmesi
Kalıbın hangi makinede, hangi tarihler arasında, hangi iş emirleri için çalıştığı kayıt altına alınır.
-
Baskıya göre bakım
Her kalıp için önleyici bakım baskı sayısı tanımlanır; sınıra yaklaşıldığında kalıphane ve planlama uyarılır.
-
Çevrim süresi ve göz sayısı
Kalıp bazında gerçek çevrim süresi standartla karşılaştırılır; kapatılan gözler parça sayısına doğru yansıtılır.
-
Kalıp değişim süresi
Kalıp söküm ve bağlama süreleri ölçülür, SMED çalışmaları için gerçek veri sağlanır.
Proje nasıl ilerler
Saha keşfinden devreye almaya proje süreci
- 01
Kalıp envanteri
Kalıp listesi, göz sayıları, standart çevrim süreleri ve mevcut bakım periyotları kalıphane ile birlikte toplanır.
- 02
Makine bağlantısı
Enjeksiyon, pres veya döküm makinelerinden baskı ve çevrim sinyalleri alınır, kalıp tanıma yöntemi belirlenir.
- 03
Kurallar ve uyarılar
Baskıya göre bakım eşikleri, çevrim sapması ve kalıp değişim kayıtları için kurallar tanımlanır.
- 04
Panolar ve eğitim
Kalıphane, planlama ve üretim için panolar devreye alınır, kalıp takip formu kullanımdan kaldırılır.
Proxus ile
Proxus Edge Gateway, makineden gelen baskı ve çevrim verilerini işler ve kalıp takip kayıtlarıyla ilişkilendirir. Merkez bağlantısı kesildiğinde veriler yapılandırılmış yerel tamponda saklanır; bağlantı yeniden kurulduğunda aktarım sürdürülür.
Proxus, VOLSOFT ekibinin geliştirdiği endüstriyel veri platformudur.
Sıkça sorulan sorular
Merak edilenler
Kalıp takip sistemi nedir?
Kalıp takip sistemi, her kalıbın hangi makinede çalıştığını, toplam baskı sayısını, çevrim süresini ve bakım zamanını otomatik izleyen yazılımdır. Kalıp takip formunun yerini alır ve veriyi doğrudan makineden alır.
Kalıp baskı sayısı nasıl takip edilir?
Baskı sayısı makinenin kontrolöründen, OPC UA ya da Euromap tabanlı arayüzden veya PLC'deki çevrim sinyalinden otomatik okunur. Her baskı o anda bağlı olan kalıba yazılır; böylece kalıp makine değiştirse de toplam sayaç doğru kalır.
Kalıp bakımı ne zaman yapılmalı?
Kalıp bakımı, kalıp üreticisinin ve kalıphanenin belirlediği baskı sayısı aralıklarına göre planlanmalıdır. Yalnızca takvime göre planlanan bakım, kalıbın toplam baskı sayısını ve kullanım yoğunluğunu her zaman yansıtmayabilir. Bu nedenle baskı sayısı, çevrim süresi ve kalite kayıtları bakım planlamasında birlikte değerlendirilebilir. Çevrim süresi artışı ve hurda oranı gibi sinyaller de erken bakım ihtiyacını gösterebilir.
Hangi kalıbın makineye bağlı olduğu nasıl anlaşılır?
Birçok enjeksiyon makinesinde kalıp ya da reçete numarası kontrolörden okunabilir. Bu yoksa operatör panelinden kalıp seçimi, barkod ya da RFID okuma kullanılır. Yöntem tesisin makine parkına göre seçilir.
Pres ve döküm kalıpları için de kullanılabilir mi?
Evet. Pres ve döküm makinelerinde baskı sinyali PLC'den alınır ve aynı mantıkla kalıba yazılır. Takip edilen varlık kalıp, zımba ya da aparat olabilir.
İlgili sayfalar
İlgili hizmetler ve çözümler
- Hizmet MES ve OEE Kurulumu Makine verisinden otomatik OEE, duruş takibi, iş emri ve vardiya raporu veren üretim takip sistemi. İnceleyin →
- Hizmet Makine Veri Toplama PLC, CNC ve robotlardan kontrol programına dokunmadan, salt-okuma ile üretim verisi toplama. İnceleyin →
- Sektör Plastik enjeksiyon Enjeksiyon makinelerinde çevrim süresi, kalıp değişimi, fire ve OEE takibi. İnceleyin →
- Sektör Otomotiv ve yan sanayi Pres, kaynak ve montaj hatlarında veri toplama, IATF 16949 izlenebilirliği ve OEE. İnceleyin →
- Teknoloji OPC UA entegrasyonu OPC UA sunucularına güvenlik modu ve sertifikayla bağlanma, düğüm seçimi ve veri modeli. İnceleyin →
Sonraki adım
Üretim verilerinizi nasıl değerlendirebileceğimizi konuşalım.
Tesisinizi, makinelerinizi ve hedefinizi anlatın. Entegrasyon mühendislerimizle görüşerek projenizin kapsamını birlikte belirleyin.