Teknoloji
Fanuc CNC'den veri toplama: tezgâh durumu, program ve parça sayısı
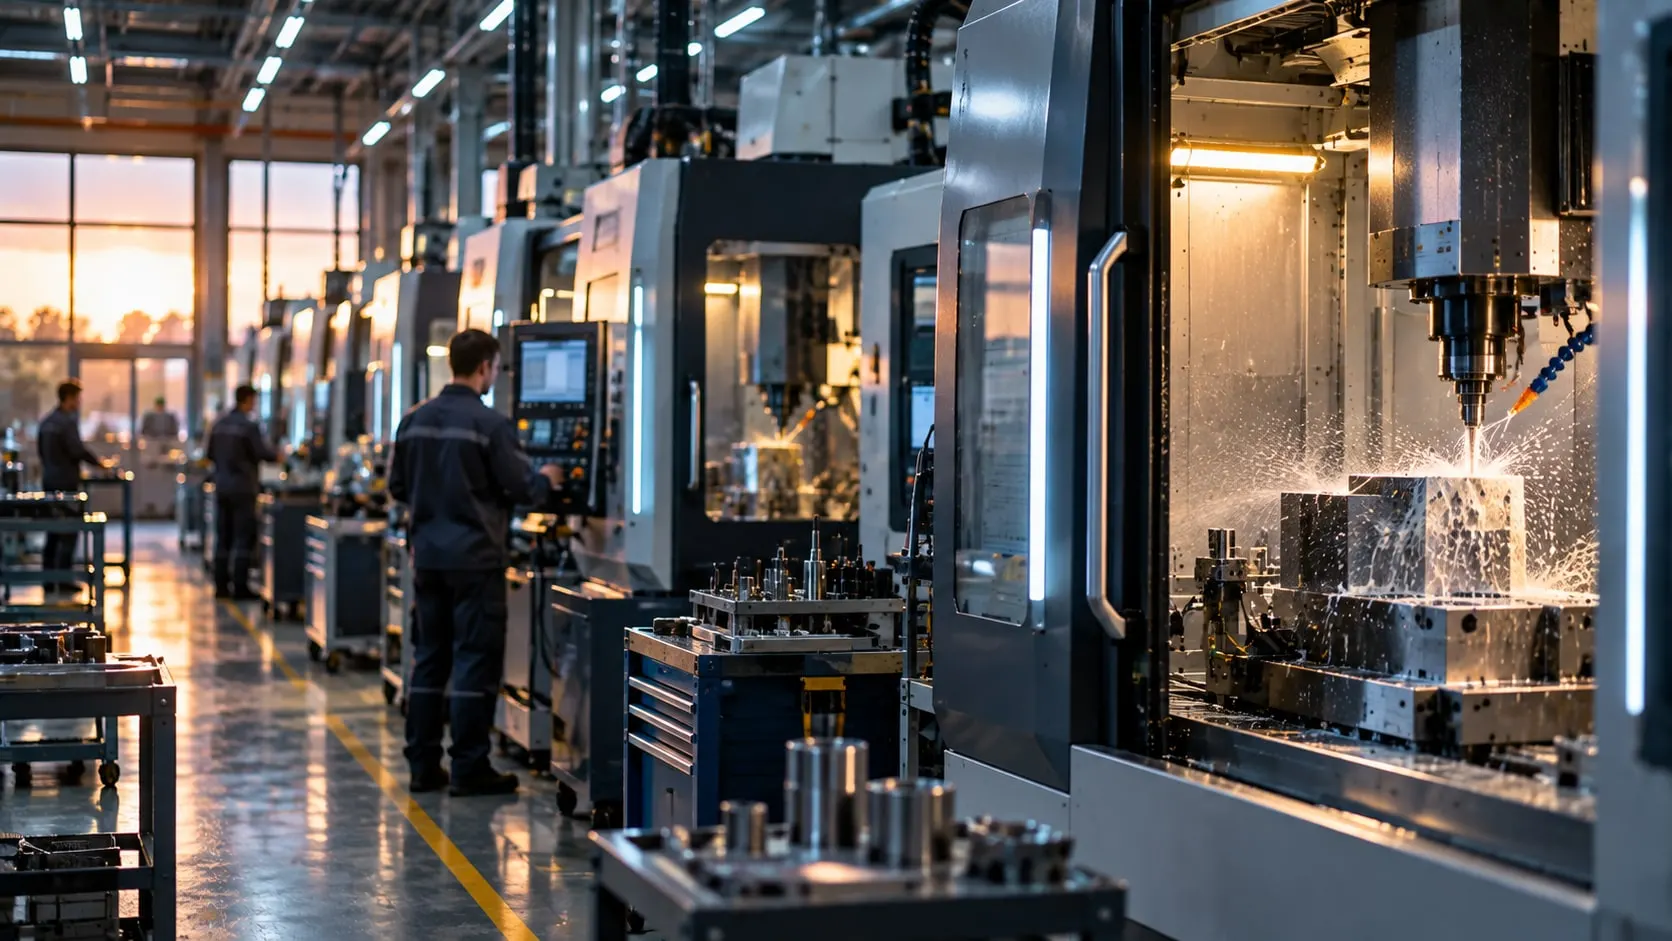
Fanuc kontrollü CNC tezgâhlarınızın durumunu, aktif programını ve parça sayısını ağ üzerinden okuyor, OEE ve duruş takibine bağlıyoruz.
Çalıştığımız şirketler
- Siemens
- Anadolu Isuzu
- BSH
- Tofaş
- Toyotetsu
- Martur
- Turkcell
- Vodafone
- Doğadan
- Pakmaya
- Bross
- Abdi İbrahim
- Nobel İlaç
- Plastimak
- Dalgıç Kalıp
- Barbaros Motor
- Magneti Marelli
- Rözmaş
- Sanel
Fanuc CNC tezgâhlarından veri toplama, kontrol ünitesinden makinenin çalışma durumu, aktif NC programı, parça sayısı, alarm, iş mili devri ve ilerleme hızı gibi bilgilerin okunmasıdır. Bu veriler CNC tezgâh takibi, duruş analizi ve OEE hesaplamaları için kullanılabilir.
Fanuc CNC kontrol ünitelerinden veri okumak için uyumlu modellerde FOCAS arayüzü kullanılır. Ethernet bağlantısının bulunması tek başına yeterli değildir. FOCAS desteği, gerekli opsiyonlar, erişim izinleri, IP adresi ve haberleşme portu her tezgâhta ayrı kontrol edilir.
VOLSOFT tezgâh programlarına, parametrelere ya da makine ayarlarına dokunmaz. Okumayı Proxus üzerinde kurar, tezgâh verisini iş emri ve vardiya bilgisiyle birleştirir ve üretim takip ekranlarına taşırız.
Ne yapıyoruz
Fanuc CNC veri toplama
-
Series 0i kontrolleri
Fanuc Series 0i kontrollü tezgâhları Ethernet üzerinden okuruz; varsayılan port 8193'tür. Diğer Fanuc kontrol serileri için uygunluk keşifte teyit edilir.
-
Durum ve program
Çalışıyor, beklemede, alarmda ya da elle modda gibi durumlar, aktif program numarası ve çalışma modu duruş takibinin temelini oluşturur.
-
CNC parça sayısı ve çevrim süresi takibi
Kontrol ünitesinin sunduğu parça sayacı ve program bilgileri üzerinden üretim adedi ve çevrim süreleri izlenebilir. OEE performans hesabında ideal çevrim süresi, gerçekleşen üretim ve çalışma süresi birlikte değerlendirilir. Sayaçların gerçek üretimi temsil edip etmediği tezgâh bazında doğrulanır.
-
Fanuc CNC alarm ve arıza takibi
Kontrol ünitesinden erişilebilen aktif alarmlar okunur ve Proxus üzerinde okuma zamanıyla kaydedilir. Toplanan kayıtlardan alarm tekrarları ve arıza sıklığı analiz edilebilir. Kontrol ünitesinin kendi alarm geçmişine erişim ise model ve FOCAS desteğine bağlıdır.
-
Tezgâha müdahale yok
Okuma, tezgâhın parametrelerini ya da programlarını değiştirmez. Varsayılan olarak yalnızca okuruz.
Proje nasıl ilerler
Saha keşfinden devreye almaya proje süreci
- 01
Tezgâh envanteri
Tezgâhların kontrol serisini, Ethernet bağlantısını, FOCAS arayüzünün açık olup olmadığını ve IP planını çıkarırız.
- 02
Veri seçimi
Durum, program, parça sayısı ve alarmlar gibi okunacak bilgileri ve bunların OEE ile duruş takibinde nasıl kullanılacağını belirleriz.
- 03
Ağ ve edge
Tezgâh ağını ofis ağından ayrı tutan yapıyı korur, edge sunucusunu bu ağa yakın konumlandırırız.
- 04
Devreye alma
Okumayı Proxus Edge'de başlatır, değerleri tezgâh ekranıyla doğrular ve vardiya ile iş emri bilgisiyle birleştiririz.
Proxus ile
Proxus'un Fanuc sürücüsü Edge Gateway'de çalışır ve tezgâh verisini ortak veri modeline taşır. Buradan veri OEE ekranlarına, historian'a ya da PostgreSQL gibi bir veritabanına aktarılır.
Proxus, VOLSOFT ekibinin geliştirdiği endüstriyel veri platformudur.
Sıkça sorulan sorular
Merak edilenler
Fanuc CNC'den veri nasıl alınır?
Fanuc CNC'den veri, kontrol ünitesinin Ethernet portu üzerinden FOCAS arayüzüyle alınır. Tezgâhta bu arayüzün açık ve kontrol ünitesine IP adresi verilmiş olması gerekir. Tezgâh programlarına ya da parametrelerine dokunulmaz.
Fanuc tezgâhtan hangi veriler okunabilir?
Çalışma durumu, aktif program, çalışma modu, parça sayacı, alarmlar, spindle ve ilerleme değerleri tipik olarak okunan verilerdir. Hangi verinin okunacağı OEE ve duruş takibi ihtiyacına göre belirlenir.
Ethernet portu olmayan eski tezgâhlarda ne yapılır?
Kontrol ünitesinde Ethernet ya da FOCAS seçeneği yoksa, tezgâh sinyalleri bir giriş modülü üzerinden ya da tezgâhın yanındaki PLC'den okunabilir. Uygun yol keşif sırasında tezgâh bazında belirlenir.
CNC veri toplama sistemi kurulumu ne kadar sürer?
Süre tezgâh sayısına, kontrol serilerine ve ağ altyapısının hazır olup olmamasına bağlıdır. Keşif görüşmesinde tezgâh listesine bakarak netleşir.
İlgili sayfalar
İlgili hizmetler ve çözümler
- Çözüm Üretim İzleme ve Yönetim Sistemi PLC'den otomatik veriyle OEE, duruş, vardiya ve iş emri takibi yapan üretim takip sistemi. İnceleyin →
- Çözüm Makine Duruş Takibi Duruşları otomatik algılama, neden kodları, Pareto ve MTBF/MTTR raporları. İnceleyin →
- Hizmet MES ve OEE Kurulumu Makine verisinden otomatik OEE, duruş takibi, iş emri ve vardiya raporu veren üretim takip sistemi. İnceleyin →
- Sektör Metal ve çelik Dilme, boy kesme ve hadde hatlarında bobin takibi, tartım, duruş ve enerji verisi. İnceleyin →
- Sektör Otomotiv ve yan sanayi Pres, kaynak ve montaj hatlarında veri toplama, IATF 16949 izlenebilirliği ve OEE. İnceleyin →
Sonraki adım
Üretim verilerinizi nasıl değerlendirebileceğimizi konuşalım.
Tesisinizi, makinelerinizi ve hedefinizi anlatın. Entegrasyon mühendislerimizle görüşerek projenizin kapsamını birlikte belirleyin.